ВУЗ: Не указан
Категория: Не указан
Дисциплина: Не указана
Добавлен: 01.09.2026
Просмотров: 10
Скачиваний: 0
Рыбинский авиационный колледж
«Многоместное приспособление для фрезерования квадратов у метчиков»
Курсовой проект
по дисциплине:
«Технологическая оснастка»
Пояснительная записка
ОТ. X-154.09.00.00.ПЗ
Студент______________________________________(Макаров Д.В)
(подпись, дата) (Фамилия И.О)
Руководитель__________________________________(Кузнецов А.В)
(подпись, дата) (Фамилия И.О)
Графика:
Пояснительная записка:
Защита:
Оценка:
Рыбинск,2012
Содержание
-
Введение 4
-
Описание конструкции 5
-
Расчёт зажимного усилия заготовки в приспособлении 6
-
Расчёт исходного усилия, развиваемое приводом приспособления и основных параметров привода 8
-
Расчёт приспособления на точность 10
-
Описание конструкции КИП 12
-
Расчет исполнительных размеров калибр – скобы 13
-
Список использованных источников 14
-
Приложения: спецификация
-
Описание конструкции и принцип действия приспособления
Многоместное приспособление предназначено для фрезерования квадратов на хвостовике метчиков. Обрабатываемая заготовка устанавливается в посадочное отверстие цанг 20. Закрепление осуществляется с помощью гаек 19.
Процесс деления осуществляется следующим образом: с помощью рукоятки 23 разжимаем хомут 10 и освобождаем шпиндель 6, далее ,с помощью такой же рукоятки, по средствам реечной передачи выводим подпружиненный фиксатор 12 из гнезда делительного диска шпинделя 6, далее за штурвальную рукоятку 1 поворачиваем шпиндель 6 на угол 900, после чего вновь вводим фиксатор 12 в очередное гнездо делительного диска и фиксируем с помощью хомута 10 в требуемое положение.
Приспособление центрируется на столе станка с помощью двух призматических шпонок 17 по продольному пазу и крепится к столу станка болтами 26, гайками 31 и шайбами 36 по проушинам в корпусе 5.

Список использованных источников
-
Кузнецов А.В. «Методические указания к выполнению курсовых
проектов по предмету Технологическая оснастка специальность
151001›› .Рыбинск, 1999г.
-
Аверьянов И.Н., Кузнецов А.В. «Методика назначения режимов
резания››. Рыбинск, 1999г.
-
Анурьев В.И. «Справочник конструктора машиностроителя›› .
Машиностроение, в трех томах, 1972г.
-
Ансеров М.А.«Приспособления для металлорежущих станков›› .
Машиностроение, 1963г.
-
Козловский Н.С.Ключников В.Н.«Сборник примеров и задач по курсу Основы стандартизации, допуски посадки и технические измерение››
Машиностроение, 1983г.
-
Чекмарёв А.А. «Справочник по машиностроительному черчению». «Высшая школа» 2000г.
5. Расчет приспособления на точность
5.1 Изображаем теоретическую и практическую схемы базирования:
Точки 1,2,3,4 лишают заготовку
четырех степеней свободы:
перемещений вдоль оси OZ и OY и
вращений вокруг этих осей.
Точка 5 лишает заготовку 1-ой
степени свободы – вращения
вокруг оси OX.
Точка 6 лишает заготовку 1-ой
степени свободы – перемещения
вдоль оси OX.
Рисунок 5.1 – Теоретическая схема базирования
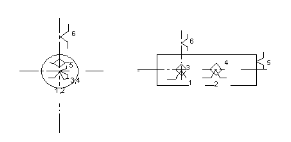
Точки 1,2,3,4- двойная направляющая база
Точки 5,6- опорные базы
Рисунок 5.2 – Практическая схема базирования
5.2 Проверяем приспособление на точность
Уравнение соблюдения условия точности:
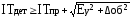 ,
где
 –
допуск
на размер детали, мм,
 =
0,15 мм [чертеж детали],
 –
допуск
на изготовление приспособления,
 =0.03мм;
 –
погрешность
обработки, мм;
 =
0,03 мм. [1], стр. 18;
 –
погрешность
установки, мм;
 [мм],
где
 –
погрешность
закрепления, мм,
 =
0,03 мм [4], стр. 37;
 –
погрешность
базирования,
 =0
[мм];
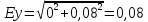 мм
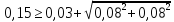

Вывод: условие соблюдается, т.е. точность обеспечивается.
3.Расчёт зажимного усилия заготовки в приспособлении
Под действием окружной силы Рz заготовка пытается провернутся вокруг своей оси, этому препятствуют силы трения в местах контакта заготовки с лепестками цанги.
∑Мio=0
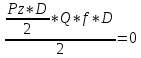
 ,где
 – окружная
сила;
f – коэффициент трения в местах контакта:
f = (0,5…0,6), примем f = 0,6;
D – наружный диаметр фрезы; D =12мм;
K – коэффициент надежности закрепления заготовки,
k = 2…2,5 [1] , c.9; примем k = 2.
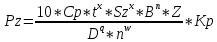
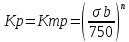 ,где
 – поправочный
коэффициент для заданного уровня
резания, [2], с.7
 – предел
прочности, Мпа;
 =
780 Мпа;
Рисунок 3.1
Схема сил, действующих
на заготовку
n – показатель степени; n = 0,9; [2], с.73
x,y,n,q,ω – показатели степени
 =
68,2, [2], с.73
x = 0,86, [2], с.73
y = 0,72, [2], с.73
n = 1, [2], с.73
q = 0,86, [2], с.73
ω = 0, [2], с.73
t – глубина резания, t = 1 мм;
B – ширина среза, B = 7,1 мм;
n
– частота вращения шпинделя, n
= 290
 ;
Sz
– подача на зуб, Sz
= 0,15 ;
Z – число зубьев, Z = 24
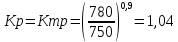
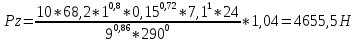
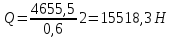
4.Расчет исходного усилия, развиваемого приводом приспособления и
Рu
Параметров привода
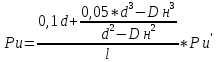
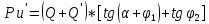
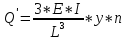
Рисунок 4.1
Схема действия привода

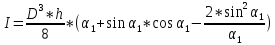
Где
 -
исходное усилие, Н;
Q- зажимное усилие, Q=15518,3Н;
Е-
модуль упругости материала цанги, Е=2× МПа;
Dн - наружный диаметр поверхности лепестка, мм; Dн =30 мм;
h- ширина лепестков цанги, h=3мм;
n- число лепестков в цанге, n=3;
 -
половина угла лепестка цанги,
 =60º
;
L- длина лепестков цанги от места заделки до середины корпуса, L=35мм;
α- половина угла корпуса цанги, α=15º;
 -
угол трения между цанговой и корпусом,
 =8.53º
y – стрела прогиба, т.е радиальный зазор между цангой и заготовкой;
I
– момент инерции сектора сечения цанги
в месте заделки лепестка цанги,

d – диаметр заготовки, мм; d = 9мм;
D = диаметр в месте заделки лепестка цанги; D =18 мм;
l
= 250…300 Н; tg tg
 0,1…0,15;
Smin – минимальный зазор в посадке заготовки на оправку; Smin = 0.025мм;
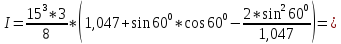 664,45

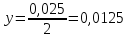
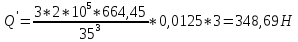
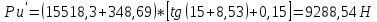
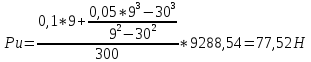
По правилам техники безопасности должно выполняться условие:
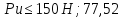 <
150 Н;
Вывод: правило техники безопасности соблюдается, т.е. приспособление пригодно к использованию на производстве.
6.Описание конструкции контрольно - измерительного приспособления
Калибр - скоба применяется для контроля размера квадрата 7,1h12(-0.15).
Калибрами называют бесшкальные инструменты, предназначенные для контроля размеров, формы и расположения поверхностей деталей. Калибры бывают предельные и нормальные.
Предельные калибры позволяют установить, находится ли проверяемый размер в пределах допуска.
Расстояния между измерительными губками назначают по соответствующим проверяемым предельным размерам. Таким образом, при контроле годными окажутся размеры, которые проходят в раствор губок (Пр) и не проходят в раствор губок (НЕ). В соответствии с этим стороны калибров делят на проходные (ПР) и непроходные (НЕ). Детали, которые не проходят через проходные стороны калибров, относятся к исправимому браку, а детали, которые проходят через непроходные стороны, — к неисправимому.
-
Введение
При обработке деталей на фрезерных станках в условиях различного производства, машинное время в среднем составляет менее половины общего времени работы. Примерно столько же процентов затрачивается на выполнение вспомогательных приемов. Следовательно, основные резервы для повышения производительности труда скрыты в возможности дальнейшего совершенствования установочно-зажимных приспособлений и автоматизации обработки на фрезерных станках.
Наибольший эффект в сокращении затрат времени на установку и закрепление заготовок обеспечивается за счет перекрытия вспомогательного времени машинным. С этой целью широко внедряются:
1.Непрерывное фрезерование на вращающихся круглых столах и барабанах;
2.Многоместные приспособления со сменными кассетами;
3.Двухпозиционные поворотные столы и т. д.
На фрезерных станках широко применяют делительные столы и головки.
Общеизвестные универсальные делительные головки с делительными дисками (лимбами) и набором сменных зубчатых колес являются дорогими и точными делительными устройствами. Поэтому наряду с ними в производстве широко используются упрощенные делительные механизмы, которые менее универсальны, но зато более дешевые, жесткие и устойчивые в эксплуатации, а также доступные для изготовления в условиях любого завода.
Конструкции делительных головок и столов самые разнообразные; некоторые из них нормализованы. Несмотря на различное конструктивное оформление, все они состоят из одних и тех же основных частей: корпуса, поворотной части, делительного механизма (фиксатора) и механизма зажима поворотной части перед обработкой.
Существенное отличие делительных головок от делительных столов заключается в том, что установка и зажим обрабатываемых деталей в делительных головках обычно производятся с помощью центров (при наличии задней бабки), трех-кулачковых патронов, цанг и других центрирующих механизмов, монтируемых на шпинделе головки. На делительных столах обрабатываются более громоздкие и крупные детали или несколько деталей одновременно, для установки и зажима которых на поворотной части стола монтируются специальные наладки.
Головки и столы изготовляются с горизонтальной и вертикальной осью шпинделя. В крупносерийном производстве применяются двух- и трех-шпиндельные головки.
На установочных поверхностях делительных устройств монтируются сменные наладки для позиционной обработки одной или нескольких деталей.
7. Расчет исполнительных размеров калибр – скобы
Определяем размеры калибр – скобы для контроля размера квадрата 7,1h12
Находим es = 0 мкм; ei = -180 мкм (СТ СЭВ 144 – 75)
Тогда bmax = 7,1 мм; bmin = 7,82 мм
H1 = 6 мкм; Z1 = 14 мкм; Y1 = 0
ПРmin
=
bmax
-
Z1
-
 = 7,1 – 0,014 – 0,003 = 7,083 мм
Исполнительный
размер калибра ПР -
 мм
ПРизн = bmax + Y1 = 7,1 + 0 = 7,1мм
НЕmin
=
bmin
-
 = 7,082 – 0,003 =7,079 мм
Исполнительный
размер калибра НЕ -
 мм